Oznakowanie w systemie 5S – porządek w magazynie i hali produkcyjnej zgodnie z zasadami 5S.
Oznakowanie w systemie 5S pomaga uporządkować magazyn i halę produkcyjną. Linie i kolorowe pola na posadzce wyznaczają drogi dla wózków, przejścia dla pieszych, miejsca składowania towaru i stanowiska pracy. Dzięki temu każdy pracownik wie, gdzie powinny się znajdować materiały i narzędzia oraz którędy może bezpiecznie przejść. Na tym właśnie opiera się metoda 5S.
Z artykułu dowiesz się, jak zaplanować strefy, jakie kolory linii stosuje się najczęściej i czego wymagają przepisy. Podpowiadamy też, jak przeprowadzić wdrożenie oznakowania, żeby porządek na magazynie utrzymał się na stałe.
Czym jest metoda 5S i jakie miejsce zajmuje w lean management?
Ta koncepcja powstała w Japonii jako element systemu produkcyjnego Toyoty i dziś jest jednym z podstawowych narzędzi lean management. Jej celem jest takie uporządkowanie, by stanowisko pracy było przejrzyste: każdy pracownik od razu wie, gdzie znajdują się narzędzia, materiały i dokumenty, a wszystko, co zbędne, zostaje usunięte. Nazwa pochodzi od pięciu japońskich słów zaczynających się na literę S, które w polskiej wersji tłumaczy się najczęściej jako: sortowanie, systematyka, sprzątanie, standaryzacja i samodyscyplina.
W praktyce system 5S jest fundamentem pod dalsze działania usprawniające. Bez uporządkowanej przestrzeni trudno mierzyć wydajność i skracać czas kompletacji, a eliminacja strat pozostaje w sferze deklaracji. Dlatego firmy, które zaczynają przygodę z lean management, zwykle rozpoczynają od jednego obszaru pilotażowego, a następnie rozszerzają je na cały obiekt.
Na czym polega zasada 5S i jak wygląda w praktyce?
Pierwszy krok, sortowanie, polega na oddzieleniu rzeczy potrzebnych od zbędnych i usunięciu tych drugich ze strefy pracy. Drugi, systematyka, to przypisanie każdemu przedmiotowi stałego miejsca – tu właśnie zaczyna się oznakowanie w systemie 5S, bo miejsca przechowywania trzeba wyznaczyć i opisać. Trzeci krok, sprzątanie, oznacza regularne utrzymywanie czystości i jednoczesną kontrolę stanu maszyn oraz posadzki.
Czwarty krok, standaryzacja, zamienia dobre praktyki w obowiązujący standard: instrukcje, listy kontrolne i jednolity system wizualny. Piąty krok dotyczy nawyków – chodzi o to, by pracownicy sami pilnowali reguł bez stałego nadzoru. Doświadczenie pokazuje, że bez konsekwentnego przestrzegania pierwszych trzech kroków kolejne etapy nie mają na czym się oprzeć.
Dobrze wdrożona metodologia 5S ma też wymiar jakościowy. W metodologii 5S chodzi o ustanowienie i utrzymanie wysokiej jakości stanowisk pracy, czyli takiego stanu, w którym czystość, ład i bezpieczeństwo są codzienną normą utrzymywaną przez cały zespół.
Jaką rolę odgrywa oznakowanie w systemie 5S?
Oznakowanie w systemie 5S zamienia ustalenia zespołu w czytelny komunikat wizualny. Pracownik nie musi pamiętać, gdzie stoi paleta z surowcem albo do której linii podjeżdża wózek – widzi to na posadzce. Dzięki temu oznakowanie skraca czas szukania, pozwala szybciej wdrażać nowe osoby i zmniejsza ryzyko pomyłek przy kompletacji czy odkładaniu towaru. Każda pomyłka w lokalizacji to dodatkowy czas, korekty w systemie i opóźnione wysyłki.
Drugą funkcją jest kontrola. Jeśli strefa odkładcza ma wyraźny obrys, każdy przedmiot postawiony poza nim od razu rzuca się w oczy. Właściwe oznakowanie działa więc jak ciągły audyt: odstępstwa od standardu są widoczne dla wszystkich, bez dodatkowych raportów. To właśnie dlatego oznakowanie w systemie 5S uznaje się za narzędzie, które wspiera organizację pracy przez cały czas funkcjonowania zakładu.
Trzecią funkcją jest bezpieczeństwo. Wyznaczone przejścia, obrysy maszyn i strefy niebezpieczne ostrzegają przed zagrożeniem, zanim dojdzie do wypadku. Dobrze oznakowane przejścia i obrysy maszyn to także dowód, że pracodawca zadbał o bezpieczne miejsce pracy. W ten sposób skuteczne oznakowanie łączy porządek z wymaganiami bezpieczeństwa i higieny pracy.
Jak wyznaczyć strefy w magazynie i hali produkcyjnej?
Planowanie zaczyna się od mapy obiektu i analizy przepływu materiałów. Trzeba ustalić, skąd towar wjeżdża, gdzie jest przechowywany, którędy trafia na produkcję i jak opuszcza zakład. Na tej podstawie wyznacza się strefy przyjęć, strefy składowania, strefy produkcyjne, pola odkładcze przy maszynach oraz strefy załadunku. Każda strefa powinna mieć jasno określoną funkcję i granice. Każdy regał i każde pole odkładcze warto opisać numerem lokalizacji – wtedy identyfikacja towaru zajmuje sekundy.
W typowym obiekcie warto wyznaczyć także miejsca na odpady, palety zwrotne, materiały wstrzymane do kontroli, stanowiska ładowania baterii oraz dostęp do sprzętu gaśniczego. Oznaczenie stref magazynowych i produkcyjnych powinno uwzględniać specyfiki procesu. Inne potrzeby ma magazyn wysokiego składowania, w którym procesy magazynowe opierają się na wózkach systemowych i wąskich alejkach, a inne hala montażowa z ręcznym transportem materiałów.
Dobrą praktyką jest przygotowanie projektu oznakowania przed wejściem ekipy na posadzkę. Projekt pozwala zweryfikować szerokości przejść, promienie skrętu wózków i odległości od regałów, a także uzgodnić kolorystykę ze służbą bezpieczeństwa i produkcją. Takie zaplanowane z wyprzedzeniem strefy w magazynie łatwiej potem utrzymać, bo odzwierciedlają rzeczywisty sposób pracy zespołu.
Jakie kolory linii stosuje się w oznakowaniu 5S?
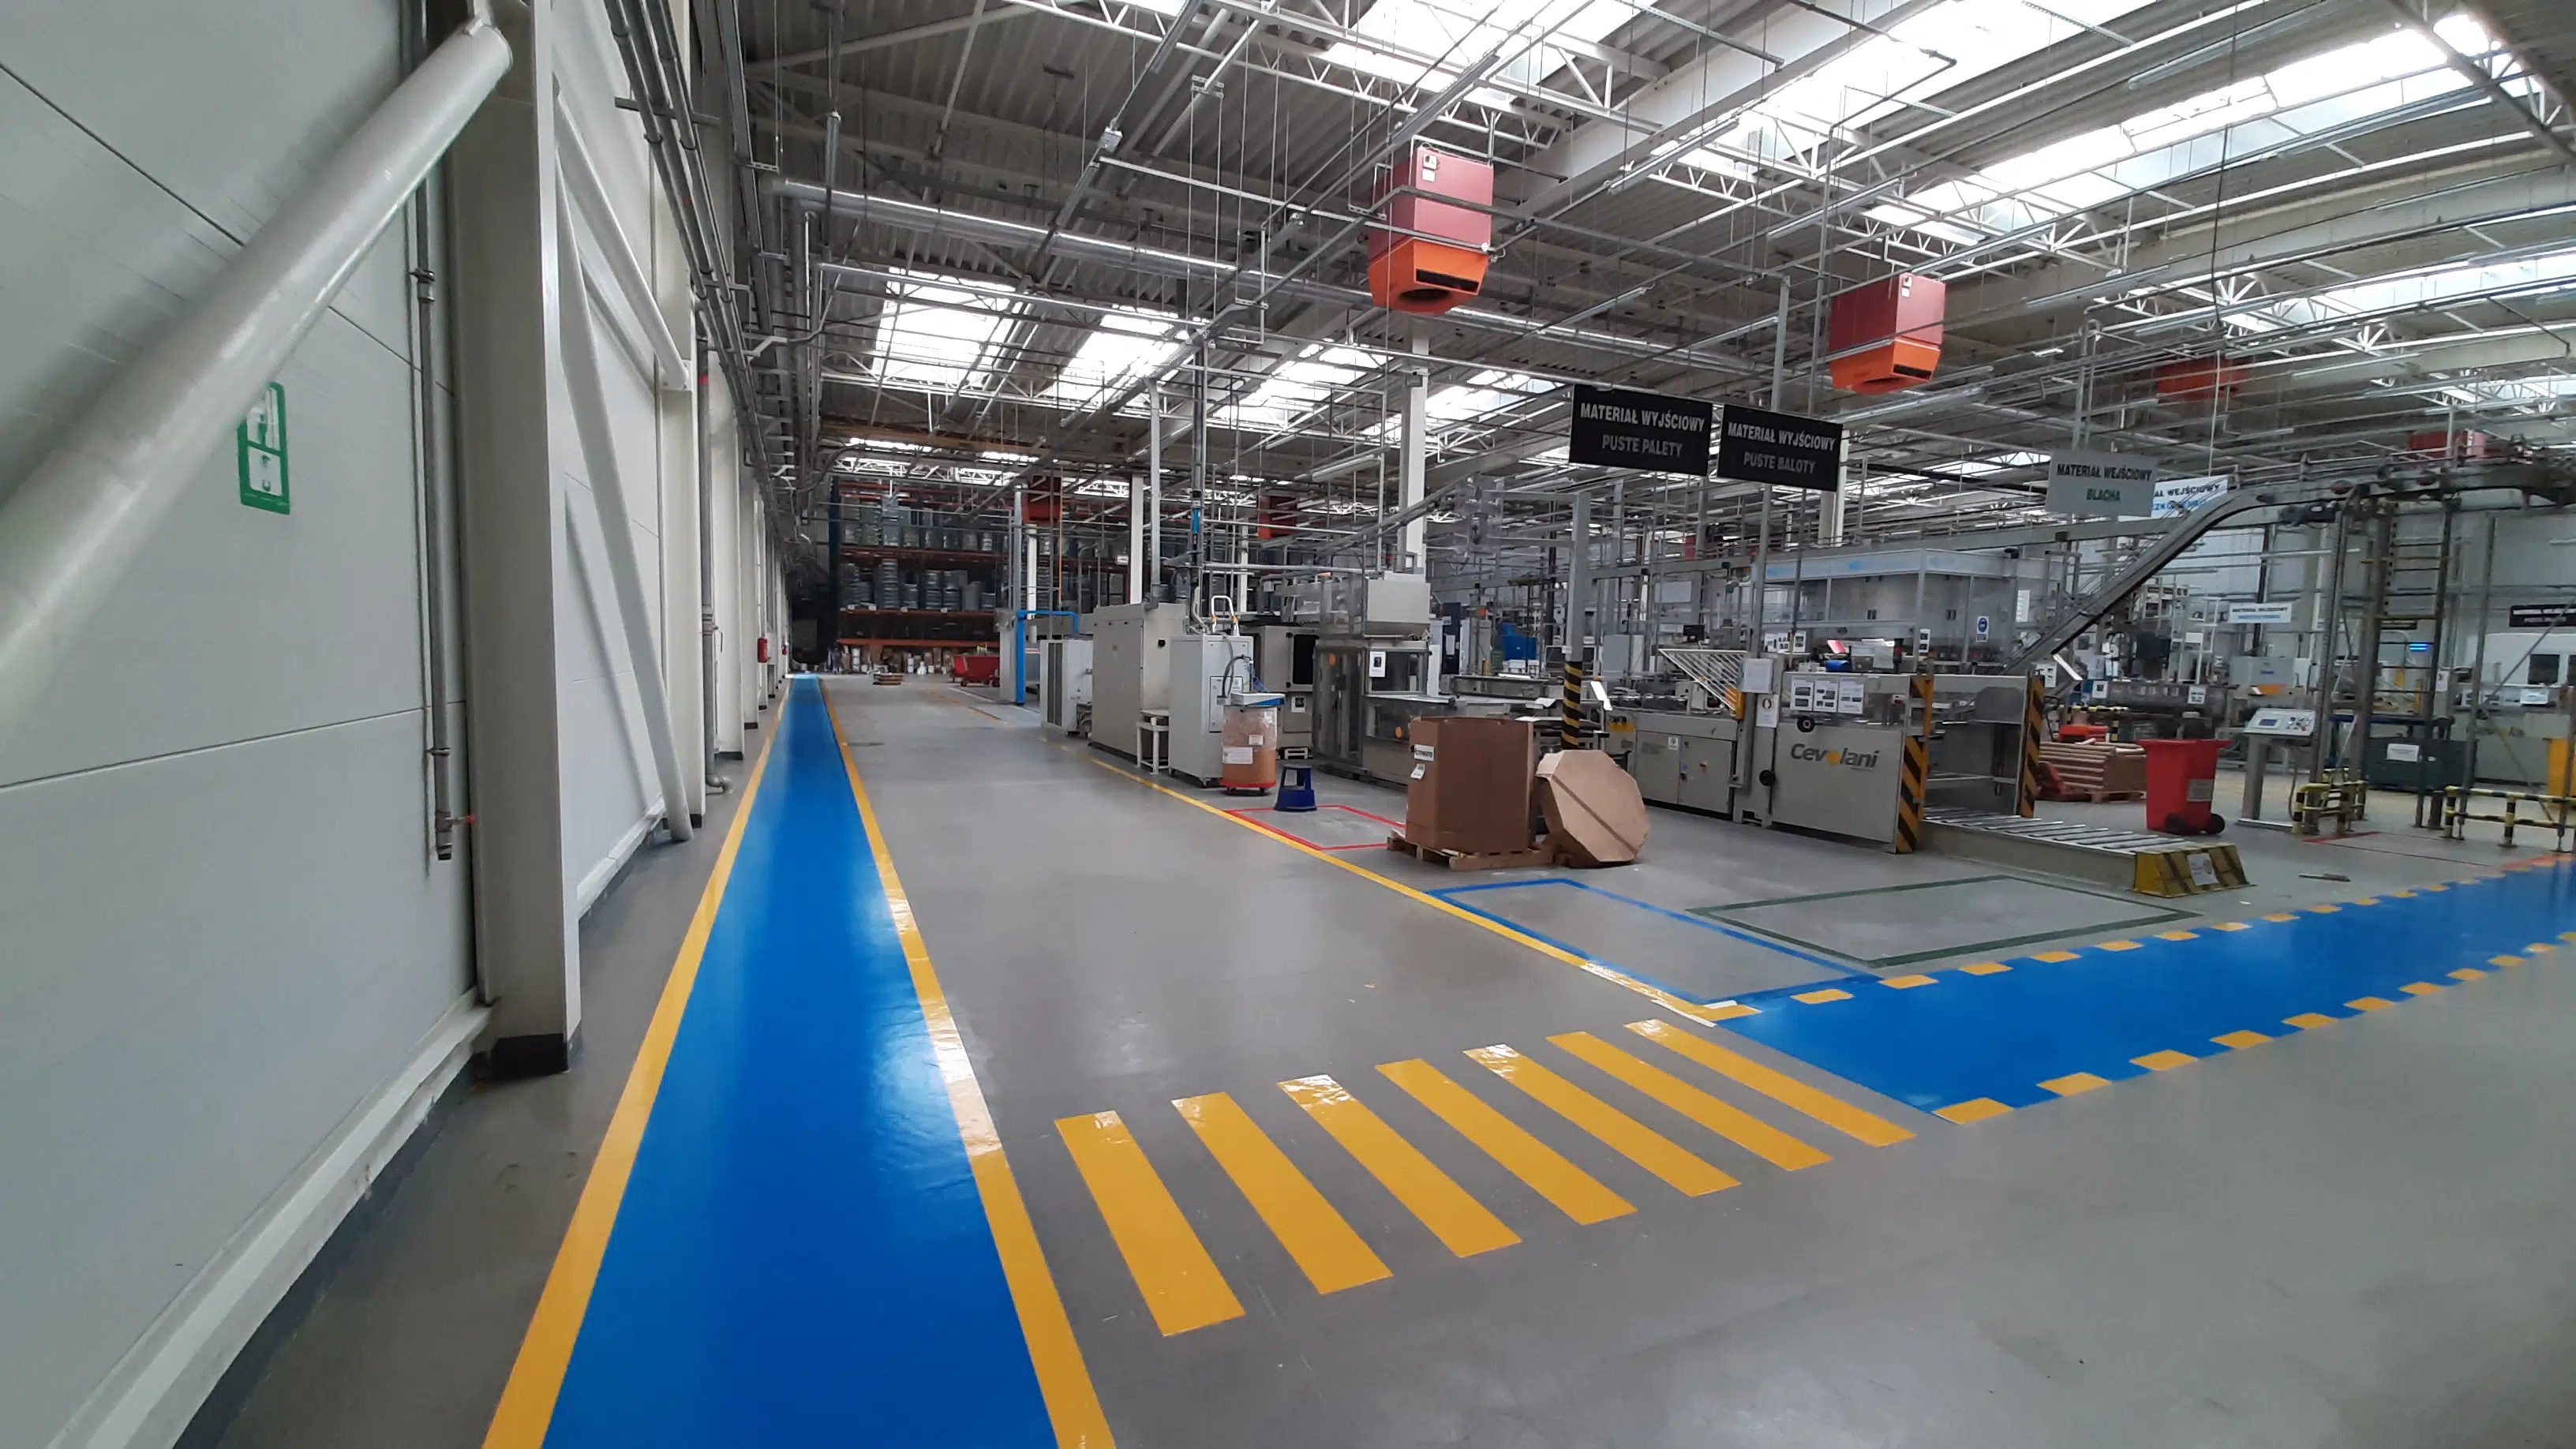
Polskie przepisy nie narzucają jednej obowiązującej palety barw dla linii w systemie 5S, dlatego kolorystyka opiera się na przyjętej praktyce i normach dotyczących barw bezpieczeństwa. Najczęściej stosowany schemat wygląda następująco:
- żółty – drogi transportowe, przejścia i ich granice,
- biały – wyposażenie, stoły, wózki ręczne i stanowiska pracy,
- niebieski lub zielony – surowce, półprodukty i wyroby gotowe,
- pomarańczowy – materiały wstrzymane do kontroli jakości,
- czerwony – braki, wyroby wadliwe, złom i strefa kwarantanny,
- czerwono-biały – pola przed sprzętem przeciwpożarowym i rozdzielnicami, których nie wolno zastawiać,
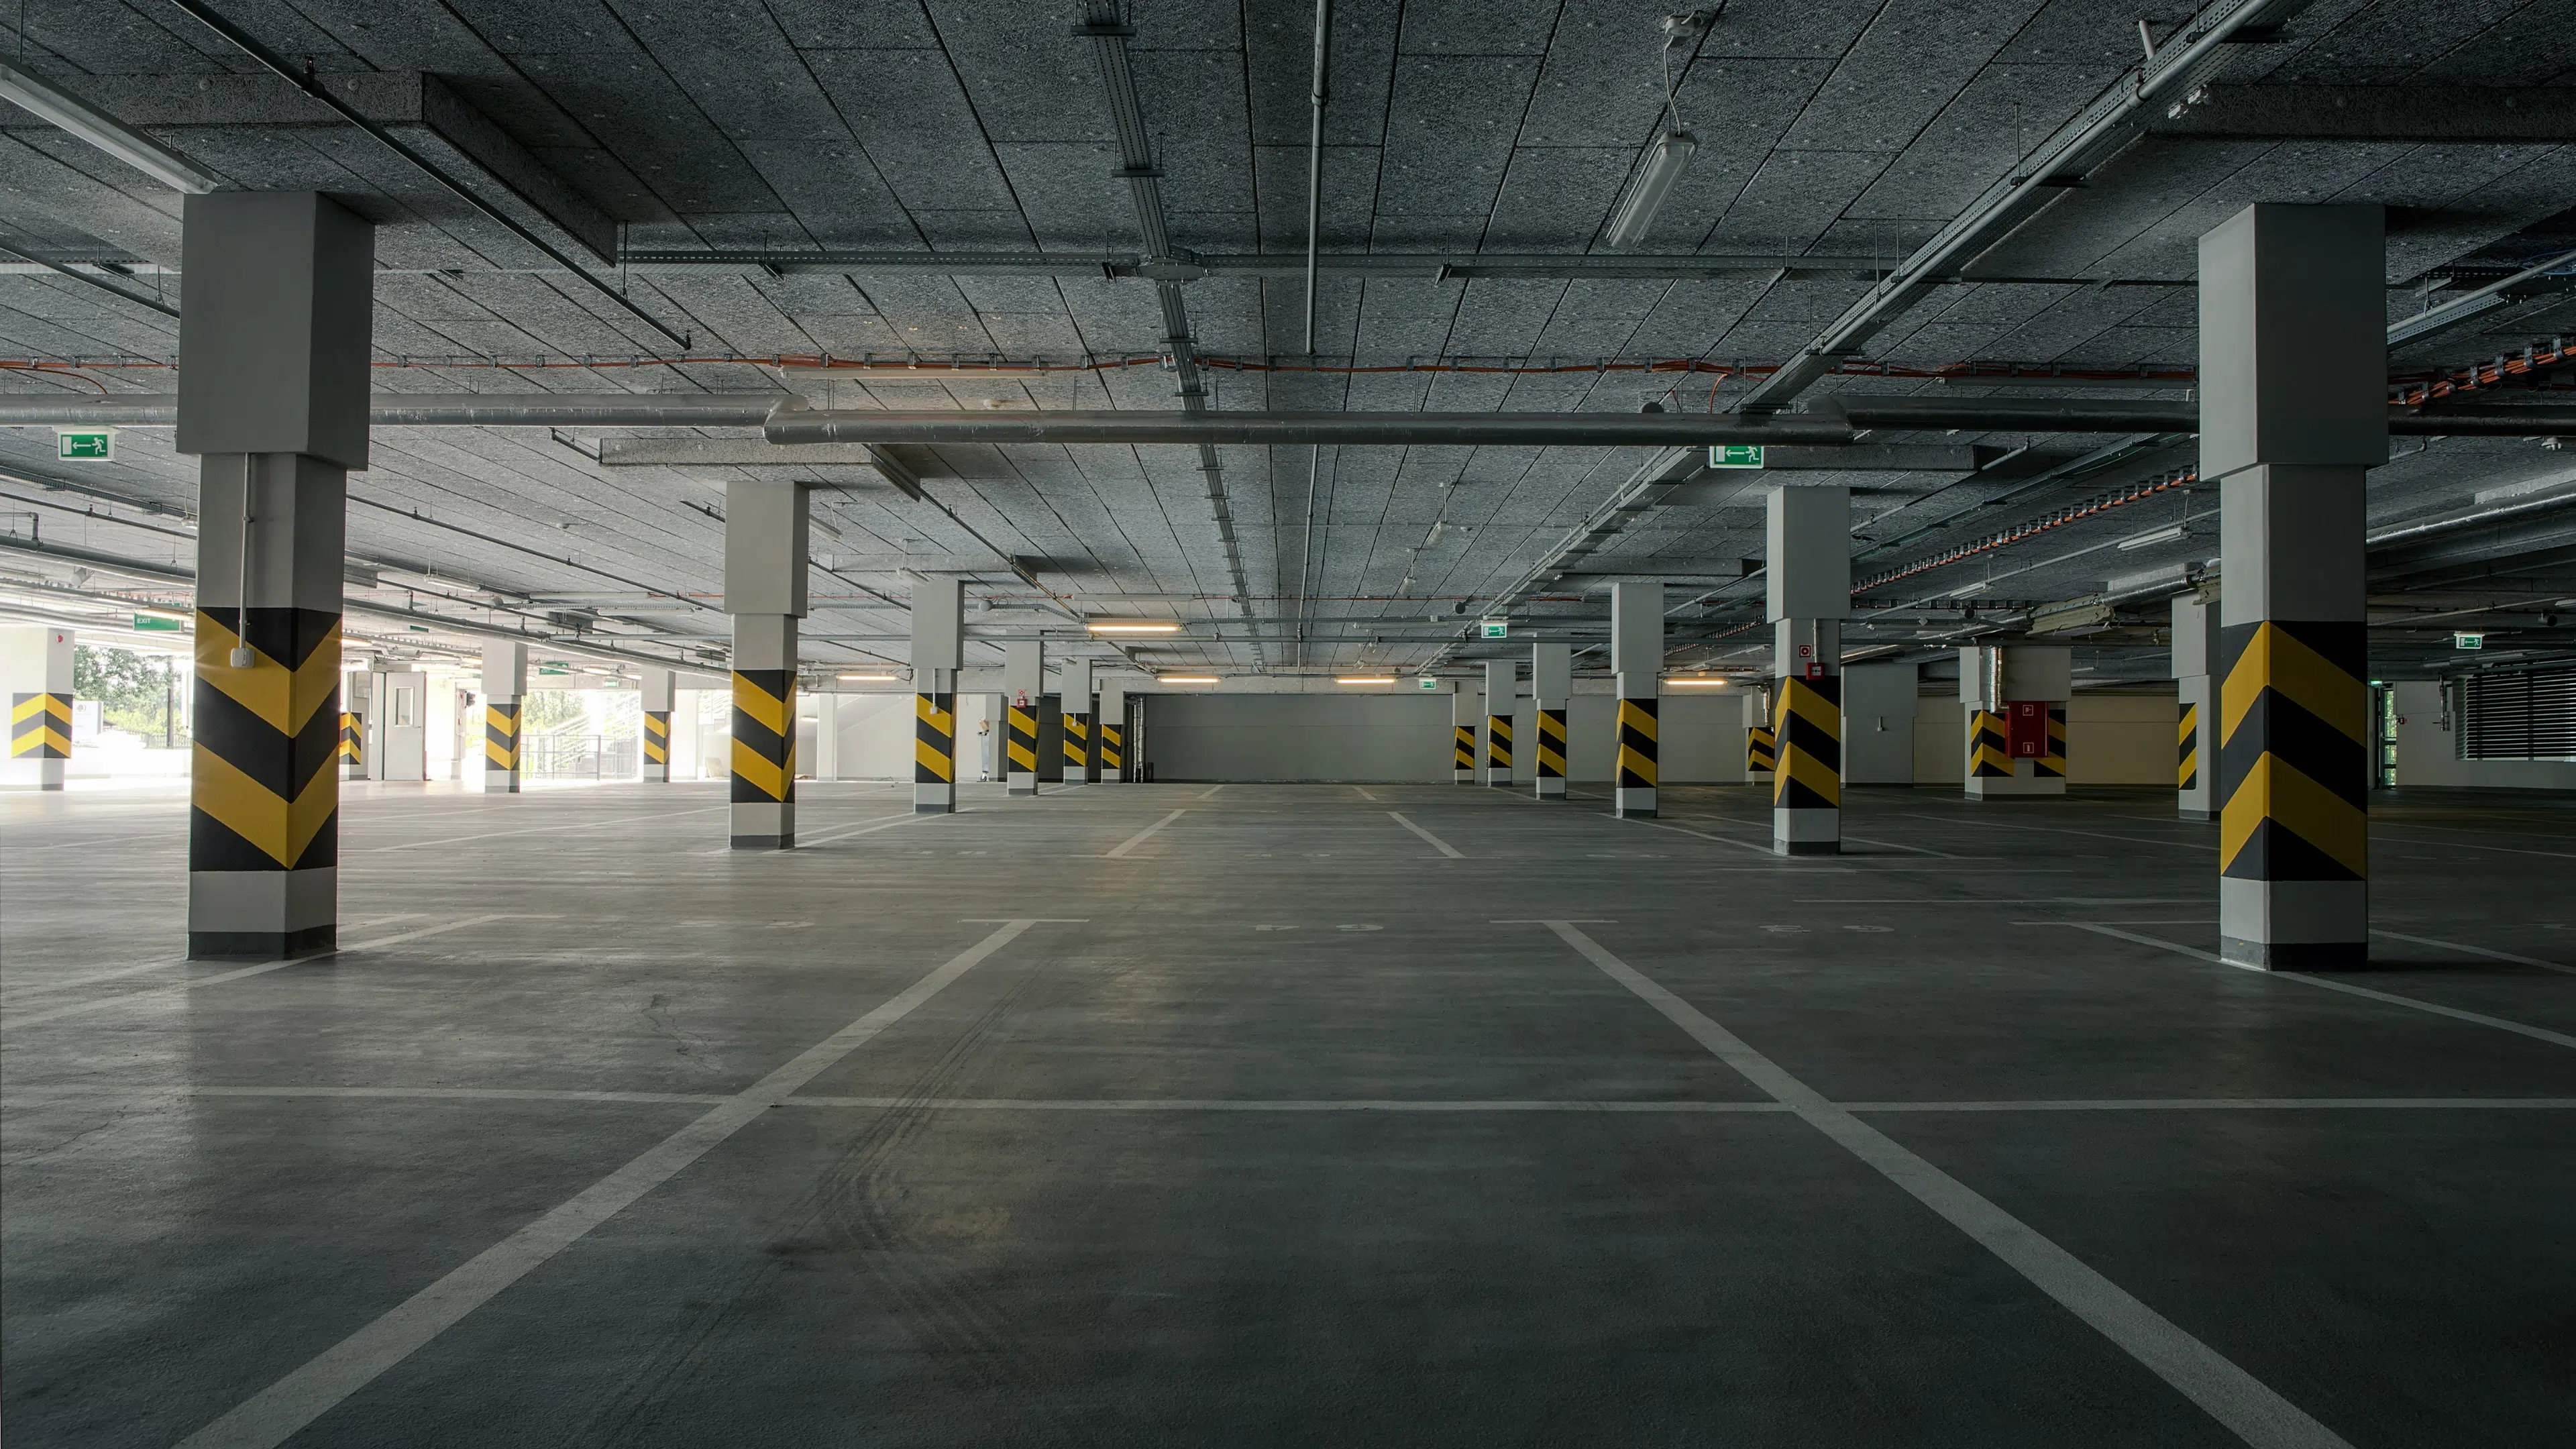
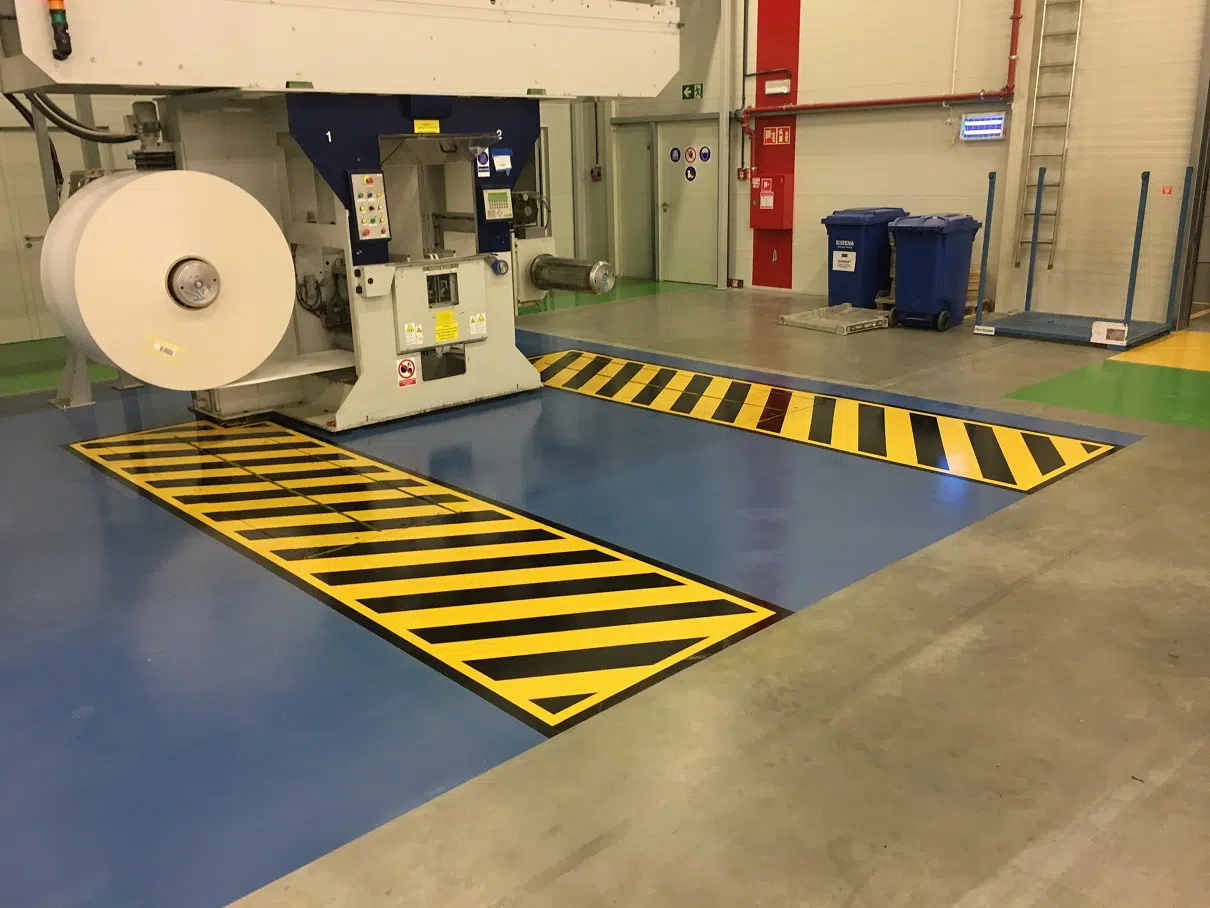
- żółto-czarny – strefy niebezpieczne, krawędzie ramp, słupy i miejsca ryzyka uderzenia.
Najważniejsza jest konsekwencja. Kolory linii muszą oznaczać to samo w całym obiekcie i na każdej zmianie. Częstym błędem jest stosowanie kilku odcieni tego samego koloru w różnych halach – pracownik przechodzący między budynkami przestaje wtedy ufać oznaczeniom. Przyjęty schemat warto spisać w formie tablicy kolorów i umieścić ją przy wejściu do każdej strefy.
Jak oznakowanie poziome porządkuje ciągi komunikacyjne dla pieszych i wózków?
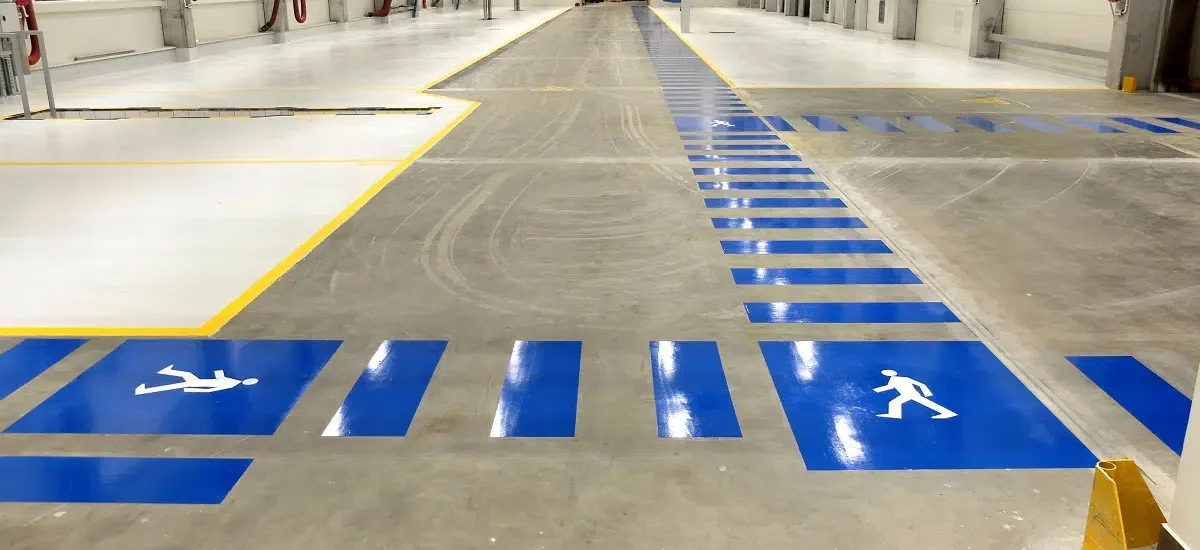
Ruch pieszy i ruch wózków widłowych to w większości magazynów główne źródło zagrożeń. Oznakowanie poziome rozdziela te dwa strumienie: wyznacza drogi transportowe, przejścia dla pieszych, miejsca zatrzymania przed skrzyżowaniem oraz kierunki ruchu. Operator wózka widzi, gdzie może jechać i gdzie musi ustąpić pierwszeństwa, a pieszy wie, którędy bezpiecznie przejść.
Dobrze zaprojektowane oznakowanie ogranicza ryzyko kolizji przy wyjazdach zza regałów, na skrzyżowaniach alejek i przy bramach. Stosuje się tu linie ciągłe i przerywane, pasy przejść dla pieszych, strzałki kierunkowe oraz poziomy znak „STOP” przed wyjazdem na główną drogę. Każdy z tych elementów to prosty komunikat, który działa szybciej niż tablica na ścianie, bo znajduje się w polu widzenia kierowcy. Linia ciągła może oznaczać granicę, której nie wolno przekraczać, a przerywana – miejsce, gdzie przejazd jest dozwolony. Zasada praktyczna jest prosta: oznacz najpierw główne drogi, a dopiero potem pola odkładcze.
Każda kolizja wózka z pieszym lub regałem oznacza przestój, koszty i ryzyko urazu. Wyraźnie oddzielone ciągi komunikacyjne poprawiają również płynność, bo ruch transportowy nie przecina się z ruchem pieszym. Gdy wózki nie muszą omijać palet postawionych w przejściu, a piesi nie skracają sobie drogi przez strefę składowania, rośnie tempo realizacji zadań i spada liczba przestojów.
Co mówią przepisy BHP o oznakowaniu magazynu?
Podstawowym aktem jest Rozporządzenie Ministra Pracy i Polityki Socjalnej z dnia 26 września 1997 r. w sprawie ogólnych przepisów bezpieczeństwa i higieny pracy. Zobowiązuje ono pracodawcę do zapewnienia na terenie zakładu dróg komunikacyjnych i transportowych wykonanych i oznakowanych zgodnie z Polskimi Normami. Nakazuje też oznakować widocznymi barwami lub znakami bezpieczeństwa miejsca, w których występują zagrożenia. Rozporządzenie określa również minimalną szerokość przejść między maszynami: 0,75 m, a przy ruchu dwukierunkowym 1 m.
Szczegóły dotyczące barw i znaków bezpieczeństwa zawierają Polskie Normy, m.in. normy z serii PN-N-01256, PN-ISO 3864 oraz PN-EN ISO 7010. Oznakowanie magazynu przygotowane zgodnie z zasadami 5S i z tymi wymaganiami spełnia dwie funkcje jednocześnie: porządkuje przestrzeń i dokumentuje dbałość pracodawcy o bezpieczeństwo pracy, co ma znaczenie podczas kontroli Państwowej Inspekcji Pracy.
Warto pamiętać, że przepisy wyznaczają minimum. Bezpieczeństwo w magazynie zależy w praktyce od tego, czy oznaczenia są czytelne, aktualne i dopasowane do rzeczywistego ruchu. Zatarta linia lub obrys, który nie odpowiada już ustawieniu regałów, przestaje chronić kogokolwiek.
Malowanie linii czy taśma – jak wybrać oznakowanie 5S na posadzkę?
Do wyboru są trzy główne technologie: taśmy podłogowe, malowanie linii farbami epoksydowymi lub poliuretanowymi oraz oznaczenia z tworzyw chemoutwardzalnych. Taśmy sprawdzają się w strefach o niskim natężeniu ruchu i tam, gdzie układ często się zmienia, np. w obszarach pilotażowych. Ich wadą jest szybkie zużycie pod kołami wózków i odklejanie się krawędzi.
Malowanie linii daje oznakowanie trwałe i odporne na ścieranie, dlatego to rozwiązanie zalecane dla hal produkcyjnych i magazynów z intensywnym transportem kołowym. Kluczowe jest przygotowanie podłoża: posadzka musi być oczyszczona, odtłuszczona, a w razie potrzeby zeszlifowana, aby farba miała dobrą przyczepność. Przy posadzkach żywicznych dobiera się system kompatybilny z istniejącą powłoką.
Wybór technologii zależy od obciążenia, rodzaju podłoża, chemii stosowanej przy myciu i planów rozwoju zakładu. W wielu obiektach sprawdza się podejście mieszane: trwałe malowanie dróg transportowych i granic stref oraz taśmy lub znaczniki w miejscach, które dopiero się kształtują.
Jak przebiega wdrożenie oznakowania krok po kroku?
Wdrożenie 5S w zakresie oznakowania zaczyna się od audytu obecnego stanu i mapy przepływów. Następnie powstaje projekt: rozmieszczenie stref, przebieg linii, kolorystyka, znaki poziome i pionowe. Na tym etapie warto zaangażować pracowników z danego obszaru – to oni najlepiej znają codzienne trudności i potrafią wskazać, gdzie układ nie zadziała.
Kolejny krok to przygotowanie posadzki i wykonanie oznakowania, najlepiej etapami, tak by magazyn i produkcja mogły pracować bez przestojów. Na koniec trzeba zaktualizować instrukcje stanowiskowe, przeszkolić zespół i wpisać kontrolę oznakowania do cyklicznych audytów. Taki proces wdrażania 5S pozwala oznakować halę raz, a dobrze, zamiast poprawiać linie co kilka miesięcy.
Dobrze przeprowadzone wdrożenia mają wspólny element: każda linia ma uzasadnienie. Jeśli zespół wie, dlaczego granica strefy przebiega w danym miejscu, chętniej jej przestrzega.
Jak utrzymać porządek i standard 5S na magazynie?
Najtrudniejsza część to utrzymanie efektów. 5S na magazynie opiera się na regularnych audytach, prostych listach kontrolnych i jasnym podziale odpowiedzialności za poszczególne strefy. Każdy obszar produkcyjny i każda strefa magazynowa powinny mieć opiekuna, który sprawdza stan oznaczeń i zgłasza potrzebę ich odnowienia. Pomaga też dokumentacja zdjęciowa wzorcowego stanu, z którą porównuje się sytuację podczas codziennej pracy.
Samodyscyplina rośnie wtedy, gdy zasady są proste, a oznaczenia czytelne. Pracownik, który widzi wyraźny obrys pola odkładczego, nie musi zastanawiać się, gdzie postawić paletę. Uporządkowane otoczenie samo podpowiada właściwe zachowanie, a odstępstwa są natychmiast zauważalne. Tak działa 5S w magazynie, w którym oznakowanie i nawyki wzajemnie się wzmacniają, a organizacja pracy w magazynie nie zależy od pamięci pojedynczych osób.
Trzeba też porządkować samo oznakowanie. Zmiany w ułożeniu regałów, nowe maszyny czy inne przepływy materiałów wymagają aktualizacji linii. Odnowienie zatartych oznaczeń warto zaplanować w harmonogramie przeglądów, np. przy okazji przestojów technologicznych.
Jakie korzyści daje oznakowanie w systemie 5S w hali produkcyjnej i magazynowej?
Konsekwentne oznakowanie w systemie 5S przekłada się na lepszą organizację pracy w kilku obszarach jednocześnie. Krótszy czas szukania narzędzi i towaru, mniej błędów przy kompletacji, płynniejszy ruch wózków i mniej uszkodzeń regałów to efekty, które da się zmierzyć już w pierwszych miesiącach. Oznakowanie hali produkcyjnej i magazynowej poprawia również wizerunek zakładu: hala z czytelnymi liniami i magazyn bez palet w przejściach robią dobre wrażenie podczas audytów klientów i certyfikacji. Poprawa organizacji pracy jest wtedy widoczna gołym okiem.
Równie istotny jest poziom bezpieczeństwa. Wyraźnie oddzielone strefy ruchu i strefy niebezpieczne pozwalają zwiększyć bezpieczeństwo bez dużych inwestycji w infrastrukturę. Zarząd zyskuje lepszą organizację, a każdego pracownika chroni czytelny system ostrzeżeń, co ma znaczenie dla bezpieczeństwa w zakładach przemysłowych niezależnie od ich wielkości.
Dlaczego warto powierzyć oznakowanie w systemie 5S doświadczonemu wykonawcy?
Trwałość oznakowania zależy od przygotowania podłoża, doboru materiałów i precyzji wykonania. Wykonawca, który zna specyfikę hal produkcyjnych i magazynów, zaproponuje rozwiązanie dopasowane do obciążeń, rodzaju posadzki i harmonogramu pracy zakładu, tak by oznakowanie w systemie 5S nie wymagało poprawek po kilku miesiącach.
InCor zajmuje się kompleksowym oznakowaniem hal i magazynów – od projektu stref i kolorystyki, przez przygotowanie posadzki, po malowanie linii, pól odkładczych i znaków poziomych zgodnie z wymaganiami BHP. Jeśli planujesz wdrożenie 5S lub odnowienie istniejących oznaczeń, odezwij się do nas: bhp@incor.com.pl. Sprawdzimy obiekt i dobierzemy oznakowanie w systemie 5S do sposobu pracy w Twoim zakładzie.